Express-Angebot: Ihr Angebot innerhalb von 12 Stunden.
Fertigungsmetallurgie & Tribologie

Entwickelt bis auf Mikrometer-Ebene.

Jede DUO-CONE-Laufwerksdichtung ist das Ergebnis spezialisierter Metallurgie, eigenem Schleuderguss, Präzisionsläppen und sorgfältiger Elastomer-Rezeptur – ausgelegt gegen abrasive Schlämme, extreme Lasten und hohe Gleitgeschwindigkeiten.

DUO-CONE-Präzisions-LaufwerksdichtungenOptischer Sensor live · 4K-Messtechnik01Geläppte Spiegelfläche< 0,13 µm Ra Planheit02Ni-Hard-Legierungsmatrix60 – 70 HRC martensitisch03Torischer ElastomerringISO 3601 kalibriert
Toleranz0.000 mm
Härte0 HRC
Geschwindigkeit0 m/s
[ Cross-section engineering ]

Aufbau im Querschnitt

Pick a component to see how complementary mechanical forces guarantee zero leakage under high particulate intrusion.

Spezifikation: Ni-Hard 4 / 15-3 Chrom

Hoch verschleißfeste Legierungsmatrix

Ausgelegt für direkten Kontakt mit stark abrasivem Quarz, gebrochenem Granit und Kohleschlamm. Das gehärtete Karbidnetz behält seine Härte auch bei Reibungstemperaturen über 200 °C.

Härtebereich60 – 72 HRC
Lebensdauer> 12.000 Betriebsstunden
[ Process architecture ]

Die 6 Kerntechnologien

From molten-alloy centrifugal pouring to optical helium testing, every phase reflects rigorous German manufacturing standards.

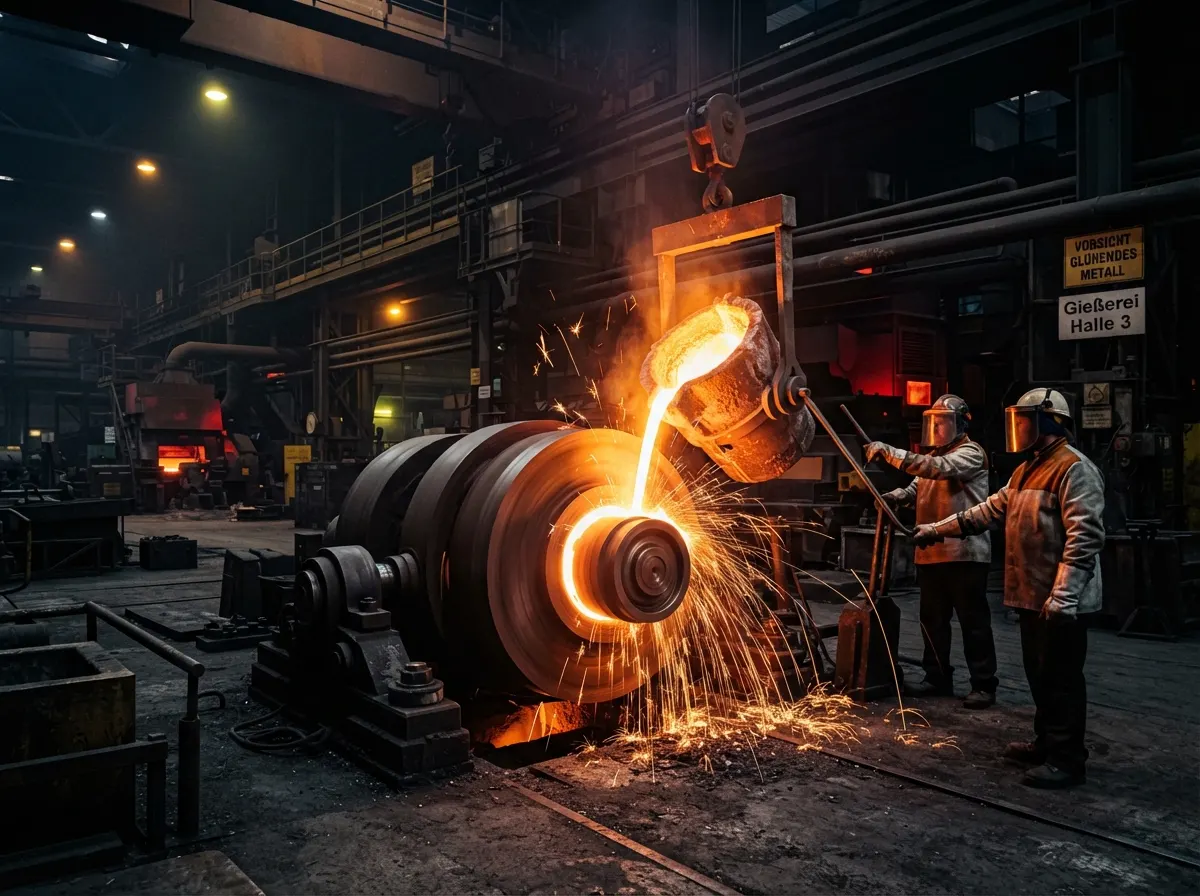
SchleudergussPhase [01/06]Induktion 1600 °C

01 Schleuderguss

Geschmolzenes Ni-Hard-Gusseisen wird mit tausenden Umdrehungen pro Minute in zylindrische Formen geschleudert. Die Fliehkraft treibt Lufteinschlüsse und Hohlräume aus und drängt Verunreinigungen zur Bohrung – für ein sehr dichtes, homogenes Karbidgefüge.

Porenfreie DichteDurchgehende Kornausrichtung
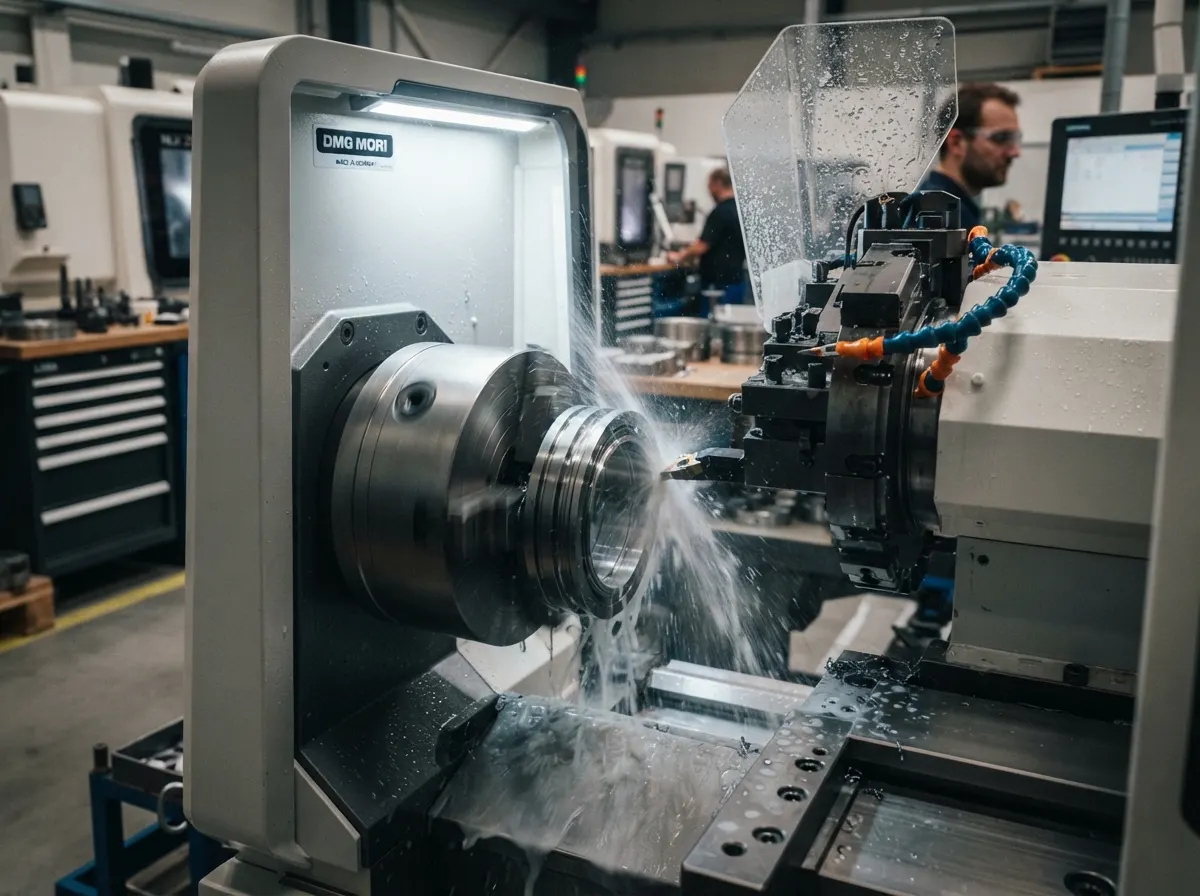
Präzisions-CNC & optisches LäppenPhase [02/06]2 Helium-Lichtbänder

02 Präzisions-CNC & optisches Läppen

Robotergestützte CNC-Drehmaschinen profilieren die Dichtkonturen mit Mikrometer-Wiederholgenauigkeit. Dreistufiges Orbital-Läppen mit Diamantsuspension erzeugt eine Spiegeloberfläche, geprüft per Lichtband-Interferometrie.

Ra < 0.13 µmHydrodynamischer Schmierkeil
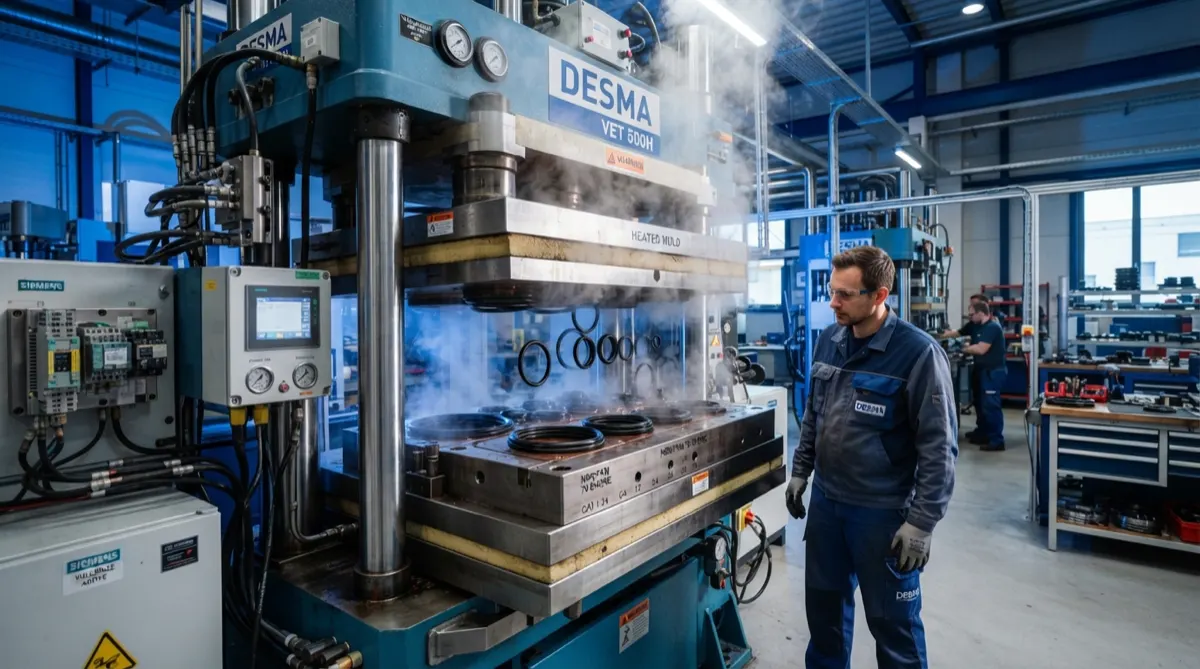
Gummi-FormpressenPhase [03/06]Vulkanisierpresse · NBR & FKM

03 Gummi-Formpressen

Torische Ringe werden unter streng kontrollierten Temperaturzyklen formuliert und gepresst – für gleichmäßige Elastizität, minimalen Druckverformungsrest und dauerhafte axiale Federkraft.

NBR −40 → +100 °CHNBR ozonbeständigFKM −20 → +200 °CSilikon −60 °C
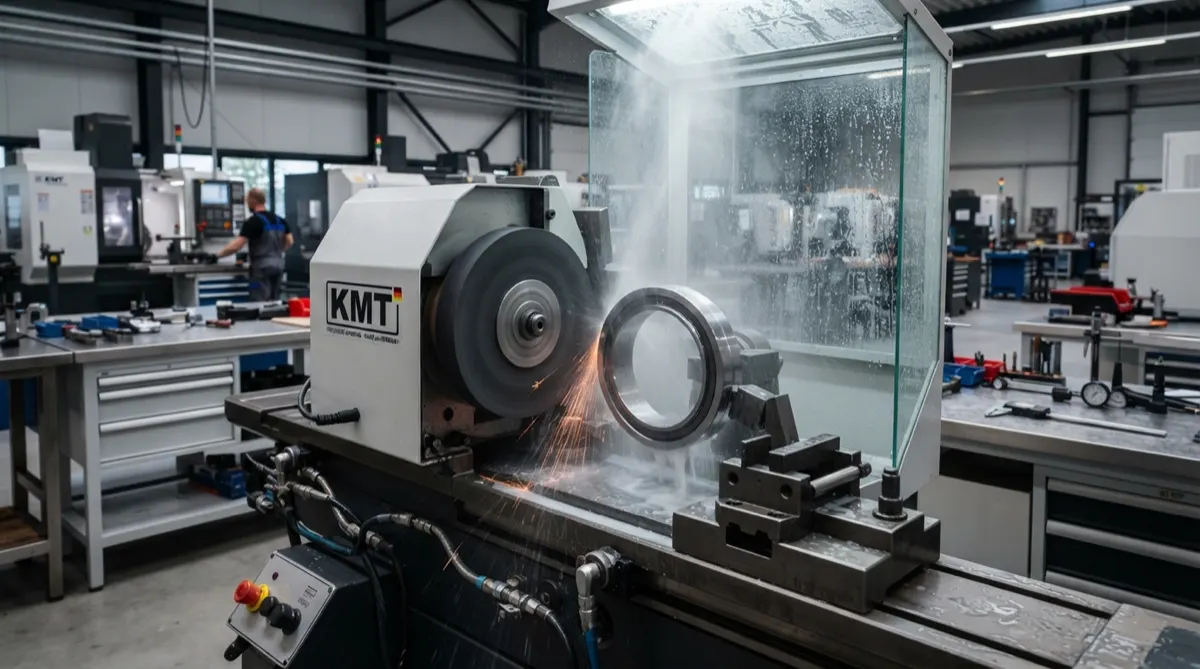
PräzisionsschleifenPhase [04/06]Spitzenlosschleifen · ±0,005 mm

04 Präzisionsschleifen

Spitzenloses Außen-, Bohrungs- und Planschleifen sichert enge Rundlaufgenauigkeit. Das verhindert Taumeln und punktuelles Quetschen des Torusrings unter Stoßlast.

Rundlaufgenauigkeit ±0,005 mm
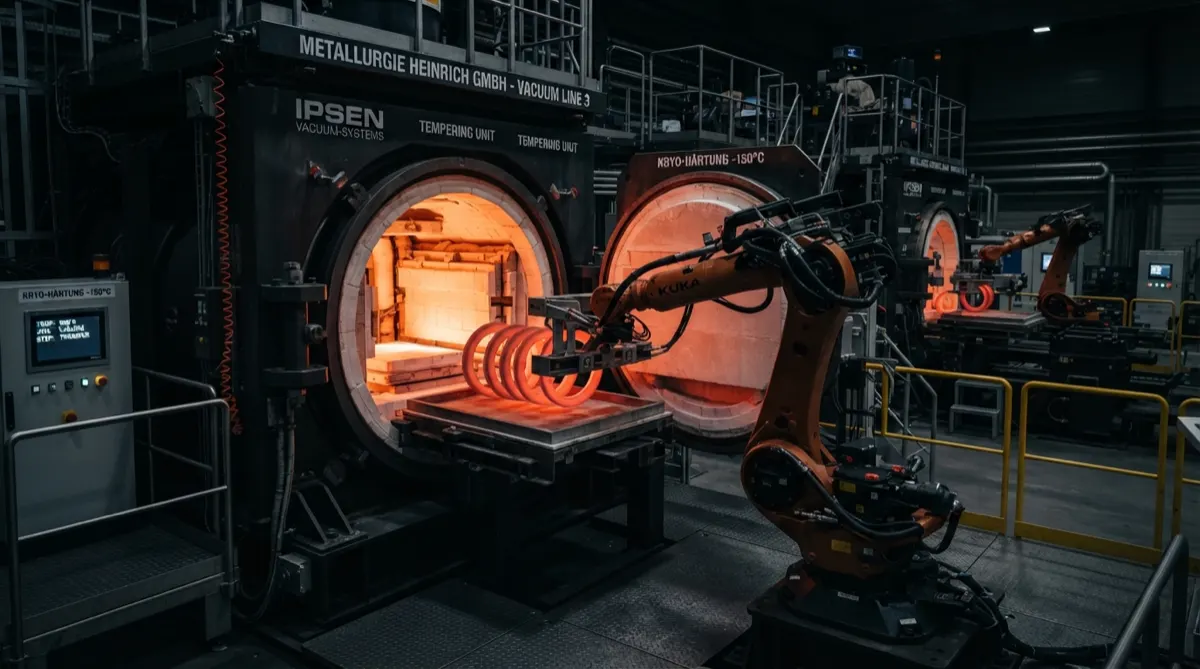
WärmebehandlungPhase [05/06]Vakuumofen · kryogen

05 Wärmebehandlung

Gezielte metallurgische Umwandlung für das richtige Gleichgewicht aus Kernzähigkeit und Abriebfestigkeit der Kontaktfläche.

TiefkühlbehandlungInduktionshärtenAnlassenGasnitrierenLaserhärten
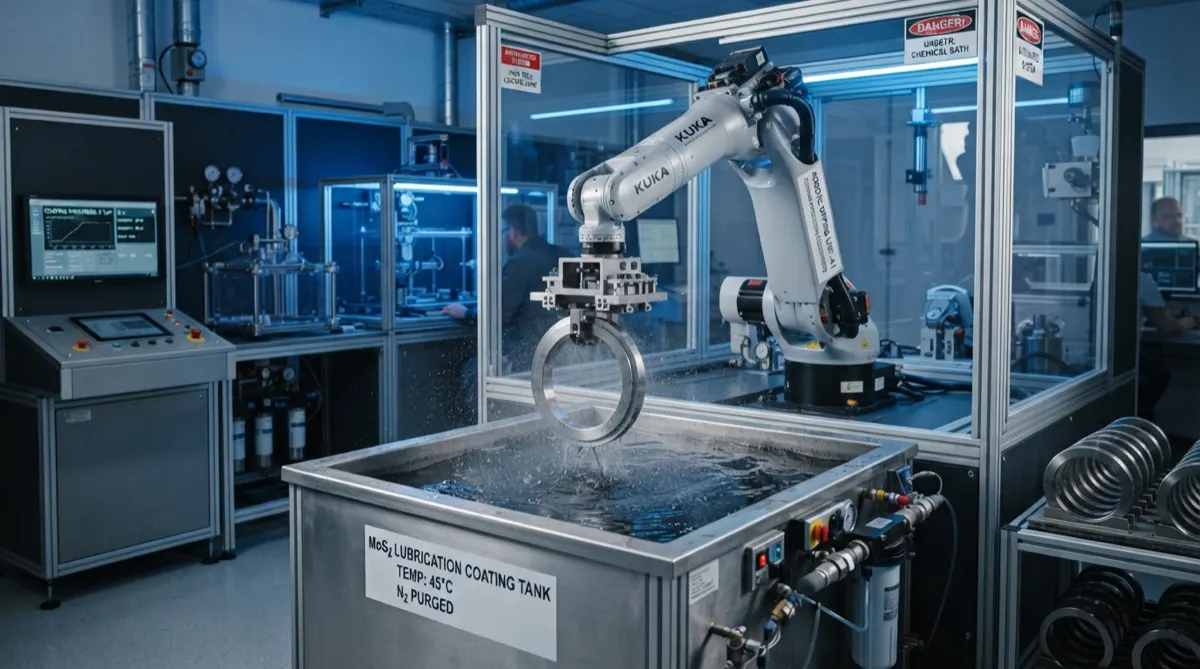
Oberflächenbehandlung & BeschichtungPhase [06/06]Tribologische Beschichtung · MoS₂ & WS₂

06 Oberflächenbehandlung & Beschichtung

Elektrochemische und Trockenfilm-Behandlungen schützen vor Korrosion, Reibverschleiß und Fressen beim Trockenstart.

MoS₂-TrockenschmierungWS₂ Reibwert 0,03KTL-BeschichtungZn-Passivierung > 500 h Salzsprühtest
Pending patents / ongoing development

DUO-CONE Forschung & Entwicklung

Continuously testing metallurgy under extreme simulation inside our Leverkusen facilities.

F&E-Modul 01v ≤ 10 m/s
Hohe Gleitgeschwindigkeit

Ausgewogene Mikrorillenprofile leiten Kühlöl bei hohen Drehzahlen im Dauerbetrieb in hydrodynamische Filmbarrieren.

F&E-Modul 02FEM-Tribomodell
Verschleiß-Lebensdauer-Modellierung

Lebenszyklus-Algorithmen simulieren Quarzsand-, Taconit- und Schlammeintrag, um Dichtungsausfälle vorherzusagen, bevor sie im Feld auftreten.

F&E-Modul 03Viskoelastizität
Elastomer-Spannungsrelaxation

Polymerketten, die bleibender Druckverformung bei arktischer Kälte und Wüstenhitze widerstehen.

F&E-Modul 04Nano-Barriere
Schlammschutz-Beschichtungen

Plasmagespritzte nanokeramische Schichten im Rampenbereich gegen Eisenerzrückstände und abrasiven Kies.

F&E-Modul 05Karbidmatrix
Optimierung der Ni-Hard-Legierung

Feinabstimmung der Molybdän- und Nickelanteile gegen Mikroausbrüche bei höherer Bruchzähigkeit an schweren Kettenantrieben.

[ Validation ]

Lebensdauerprüfung

Which tests we run on every duo cone face seal before it leaves Leverkusen.

T1
Stage 1 / 5Verschmutzung

Schlammtest

  • Verschleiß und Leckage unter Schmutzbelastung im Schlammbad
T2
Stage 2 / 5Thermik

Wärmeentwicklung

  • Zeit, Druck und Gleitgeschwindigkeit unter Schmierung – Messung der Wärme, die das Flächenpaar erzeugt
T3
Stage 3 / 5Gummitechnik

Elastomerprüfung

  • Ölverträglichkeit
  • Anpresskraft über Zeit und Temperatur
  • O-Ring-Verpressung
  • O-Ring-Schrumpfung
T4
Stage 4 / 5Tribologie

P-V-Test

  • Druck gegen Geschwindigkeit bei linearer Gleitgeschwindigkeit
  • Verschleiß, Fressen und Ausbrüche
T5
Stage 5 / 5Lebensdauer-Prüfstand

Dauerlaufprüfung

  • Prüfstand bei definierter Drehzahl und Temperatur
  • Bis 1000 U/min für 10 m/s Gleitgeschwindigkeit
  • Bis 1000 kgf Axiallast
  • Dichtungsgrößen 45 bis 1200 mm Außendurchmesser
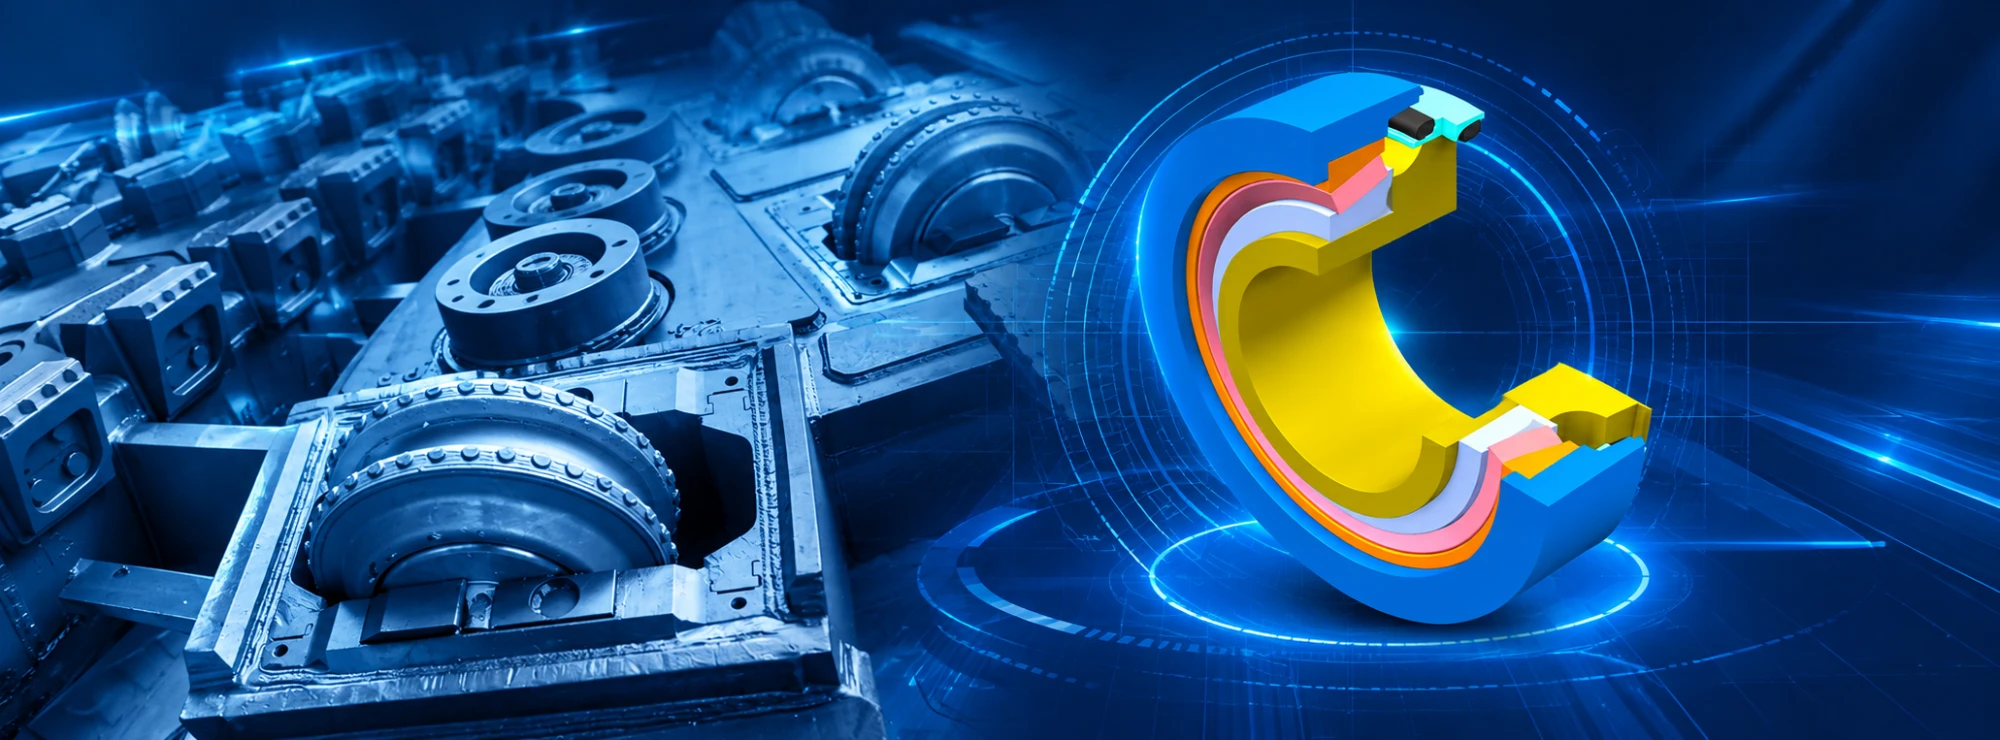
[ FEM · Kontaktmodell ]Simulation des AnpressdrucksFinite-Elemente-Darstellung von Flächenlast und hydrodynamischem Film über die Dichtzone.
[ Direkter Draht zur Technik ]

Besondere Anforderungen an Maße oder Werkstoff?

Unsere Dichtungsingenieure unterstützen bei Prototypen-Werkzeugen, CAD-Querverweisen, Werkstoffpaarungen und Express-Fertigung von OEM-Losen.

Standardversand: 24 StundenDIN EN ISO 9001:2015100 % optische Prüfung
Lassen Sie uns zusammenarbeiten

Sprechen Sie uns zu Ihrem nächsten Projekt an.

Fragen, eine Teilenummer zum Abgleich oder ein Großbedarf? Unser Technikteam in Deutschland berät Sie fachkundig, findet die passende Dichtungslösung und antwortet innerhalb eines Werktags.

Firmensitz und Technik